Разработка технологии производства композитной двери вагона метро

Перед специалистами стояла задача разработать и оптимизировать технологию производства раздвижной двери вагона метро из полимерных композиционных материалов для заказчика (данные скрыты по NDA). Ключевой сложностью проекта стала нестандартная геометрия изделия: из‑за цилиндрической формы вагона дверь должна была иметь изогнутую конфигурацию, существенно усложняющую проектирование технологического процесса.
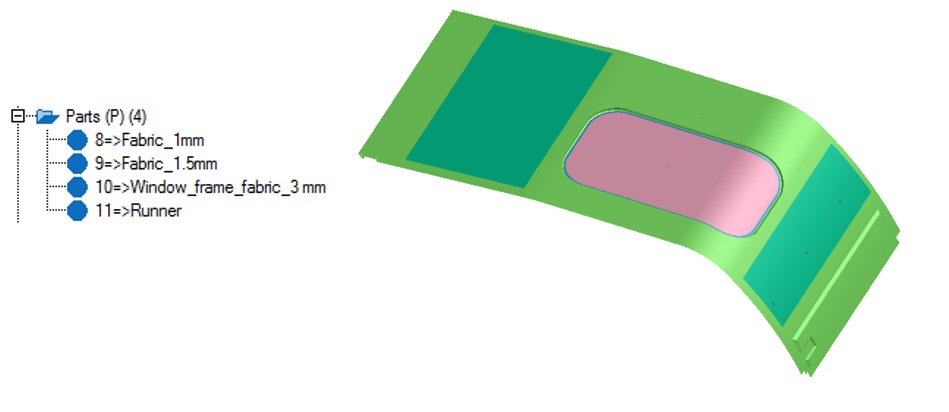
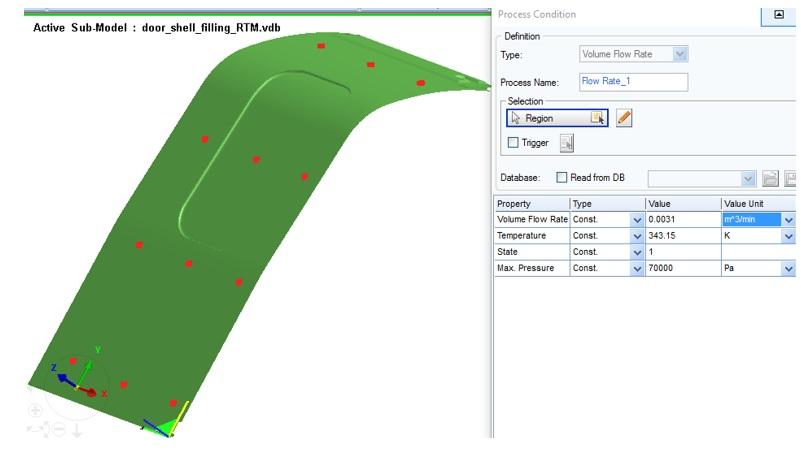
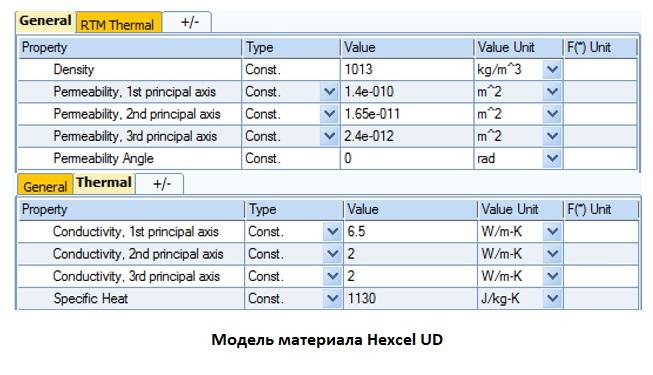
Для отработки и оптимизации технологии использовалось специализированное ПО ESI PAM‑COMPOSITES. В качестве исходных данных заказчик предоставил CAD‑модель, характеристики материалов (смола RTM6, армирующий материал Hexcel UD на основе волокон AS4), параметры оборудования и оснастки, а также места подачи и инжекции связующего. Модель была разделена на 4 группы: 3 части из композиционного материала с разной толщиной и одна часть — специальный «раннер» (материал с высокой проницаемостью и нулевым содержанием волокон) для зоны окна.
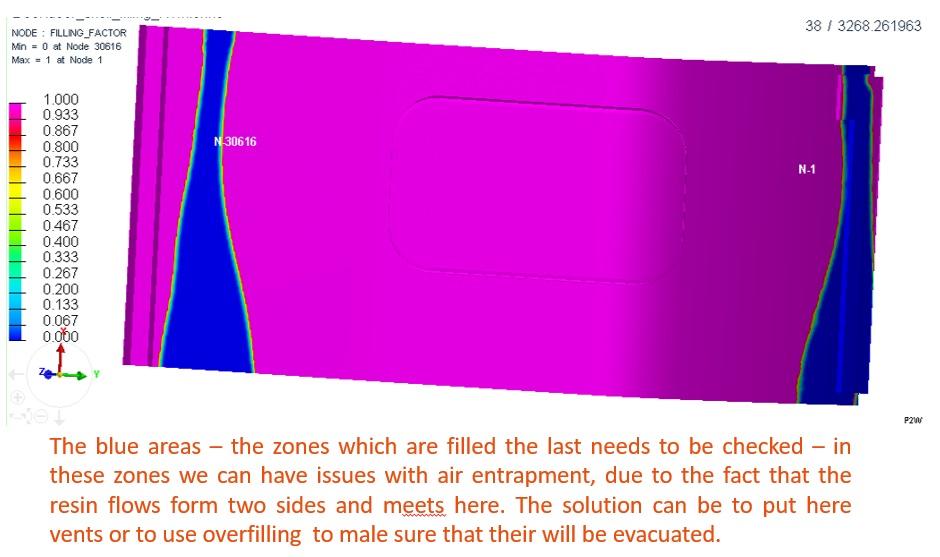
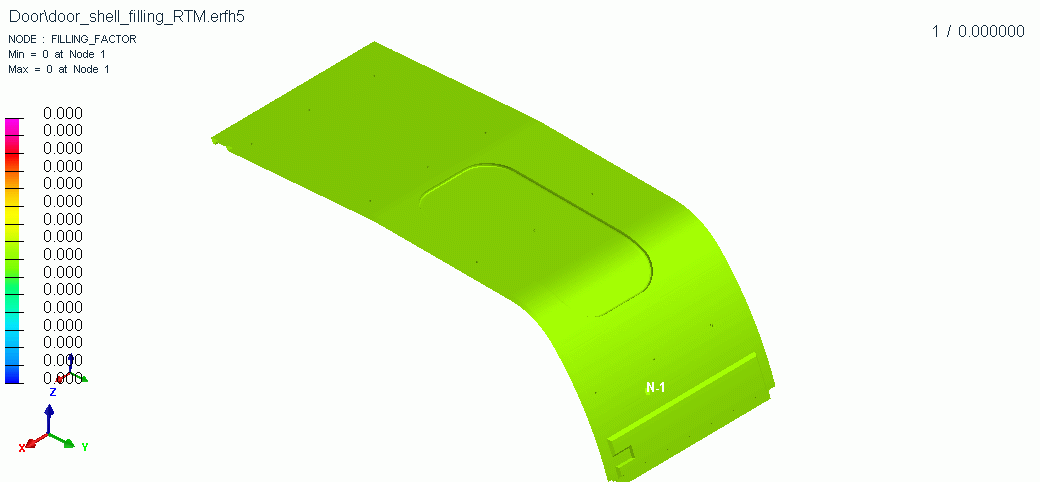
В ходе моделирования изотермического заполнения формы при 70 °C был выявлен захват воздуха из‑за встречных потоков смолы, а также зафиксировано превышение целевого времени заполнения (4400 секунд). Благодаря виртуальному анализу удалось оперативно предложить корректирующие решения — добавить вентиляционные отверстия и скорректировать параметры подачи связующего, — что позволило устранить дефекты и сократить длительность процесса. Такой подход сэкономил значительные ресурсы по сравнению с отработкой технологии в цеховых условиях.

ЗАДАЧА
- разработать технологию производства композитной раздвижной двери вагона метро с учётом её изогнутой, нестандартной геометрии;
- оптимизировать RTM‑процесс (пропитку под давлением) для исключения дефектов (в первую очередь — воздушных карманов) и сокращения времени заполнения формы;
- смоделировать изотермическое заполнение формы связующим (смола RTM6) при температуре 70 °C с учётом сложной многослойной структуры и разной толщины слоёв;
- учесть в расчётах особенности армирующего материала (Hexcel UD, волокна AS4) и характеристики «раннера» в зоне окна;
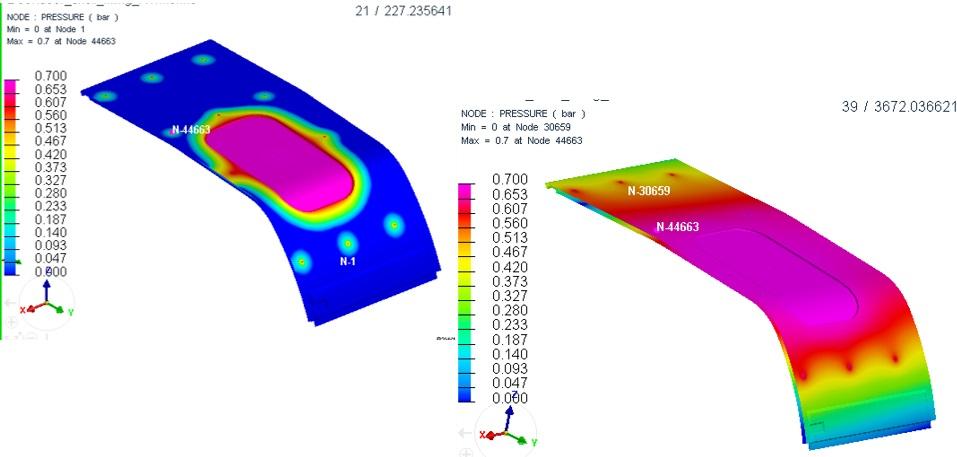
- проанализировать распределение давления и скорости потока связующего по объёму формы, выявить критические зоны (в том числе вблизи окна);
- предложить корректировки технологии (вентиляция, изменение давления и расхода смолы) для повышения качества изделия и производительности процесса;
- минимизировать риски дефектов и затраты на отработку технологии за счёт компьютерного моделирования вместо натурных экспериментов.

РЕШЕНИЕ
- выполнено компьютерное моделирование RTM‑процесса в программном комплексе ESI PAM‑COMPOSITES на базе CAD‑модели и исходных данных заказчика;
- модель двери разделена на 4 функциональные группы: 3 сегмента композита с разной толщиной слоёв и «раннер» для зоны окна, что позволило точно учесть особенности пропитки;
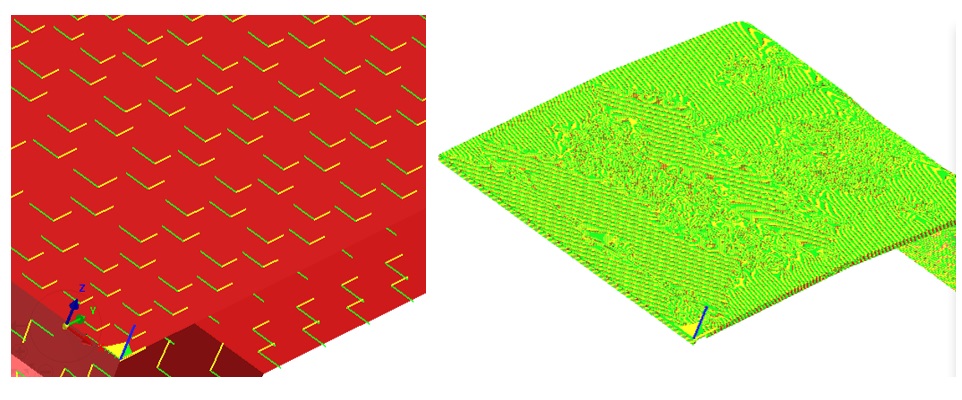
- задана ориентация волокон в каждой зоне с использованием локальной системы координат (оси X и Y вдоль краёв двери) и стандартных методов проекции;
- проведён расчёт изотермического заполнения при 70 °C, результаты сохранялись каждые 2,5 % хода процесса для детального анализа динамики;
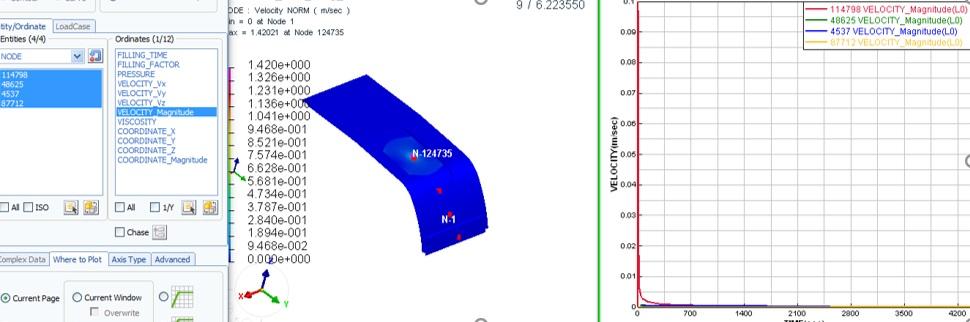
- выполнен анализ распределения давления и скорости потока: выявлены зоны резкого роста давления (особенно вблизи окна) и снижения скорости после контакта смолы с тканью;
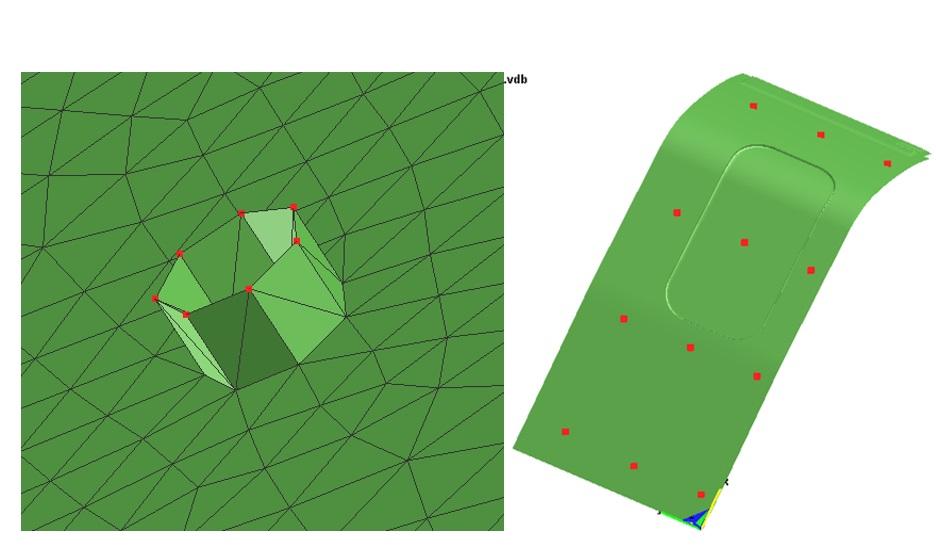
- обнаружен дефект — захват воздуха из‑за встречных потоков связующего; предложено решение — добавление вентиляционных отверстий (вентов) в проблемной зоне;
- скорректированы технологические параметры: увеличены давление и скорость подачи связующего для сокращения времени заполнения;
- верифицированы итоговые параметры процесса (расход смолы, давление, длительность) и подтверждена работоспособность оптимизированной технологии.

РЕЗУЛЬТАТЫ
- разработана и оптимизирована технология производства композитной двери вагона метро, адаптированная под её изогнутую геометрию;
- устранён риск образования воздушных карманов за счёт добавления вентиляционных отверстий в зоне окна;
- сокращено время заполнения формы по сравнению с первоначальными расчётами;
- подтверждено распределение давления и скорости потока, выявлены и учтены критические зоны, где возможен рост давления и снижение скорости пропитки;
- технология проверена виртуально: подтверждена её работоспособность и соответствие требованиям по качеству пропитывания и отсутствию дефектов;
- существенно снижены затраты на отработку технологии — в цеховых условиях аналогичные корректировки могли занять в 5–10 раз больше времени и потребовать дополнительных материалов;
- получены расчётные данные и рекомендации, достаточные для перехода к производству опытной партии;
- проект продемонстрировал высокую эффективность применения цифрового моделирования для сложных композитных конструкций в транспортном машиностроении.