Оптимизация технологии литья отливки «Рештак» для СУЭК
Проект выполнен для компании СУЭК в рамках программы импортозамещения: отливка «Рештак» — аналог детали экскаватора HARNISHFEGER РН‑2300, призванный заменить зарубежный комплектующий. При традиционном литье в изделии регулярно возникали дефекты: коробление в процессе кристаллизации и усадочная пористость в теле отливки, а также высокая вероятность недолива из‑за тонкостенной конструкции.
Для выявления причин дефектов и поиска оптимальных технологических решений было выполнено высокоточное математическое моделирование в программном комплексе ESI ProCAST. В расчётах учтены гидродинамика заполнения формы, тепловые процессы кристаллизации, усадочные дефекты и напряжённо‑деформированное состояние отливки. На основе результатов моделирования предложено более пяти вариантов корректировки технологии — это позволило существенно снизить пористость и полностью устранить недоливы.

ЗАДАЧА
- оптимизировать технологию литья отливки «Рештак» для устранения характерных дефектов (коробление, усадочная пористость, недоливы);
- выявить причины возникновения дефектов с учётом тонкостенной геометрии изделия и специфики стали 25Х2НМЛ;
- выполнить моделирование гидродинамических процессов заполнения формы, теплового расчёта кристаллизации, расчёта усадочных дефектов и НДС;
- подобрать оптимальное соотношение доли твёрдой фазы и жидкотекучести, чтобы исключить риск непролива прибылей и питателей;
- проанализировать движение фронта кристаллизации, время заполнения по зонам и тепловые узлы отливки;
- предложить технологические решения по направленной кристаллизации для снижения коробления, вызванного термическими напряжениями;
- минимизировать локальные участки пористости в замкнутых зонах жидкого металла;
- обеспечить соответствие отливки требованиям заказчика в рамках импортозамещения аналога детали экскаватора HARNISHFEGER РН‑2300;
- на основе расчётов сформировать набор альтернативных технологических вариантов и выбрать наиболее эффективный.

РЕШЕНИЕ
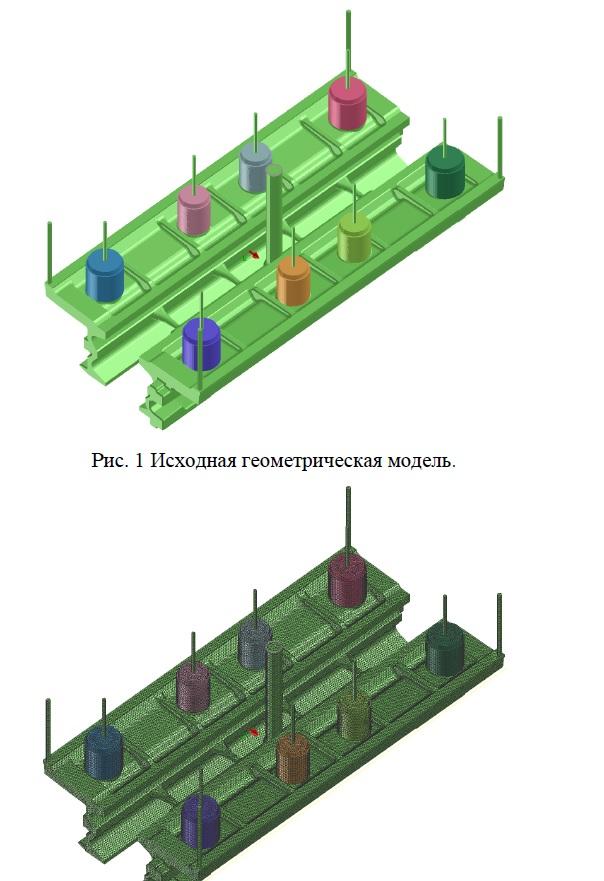
- выполнено высокоточное моделирование в ESI ProCAST, расчётная модель состояла из 8 969 850 элементов;
- в качестве исходных параметров приняты: материал отливки — сталь 25Х2НМЛ, материал формы — ХТС, начальная температура формы — 20 °С, начальная температура металла — 1575 °С, время заполнения формы — 22 сек, использованы экзотермические вставки на прибылях;
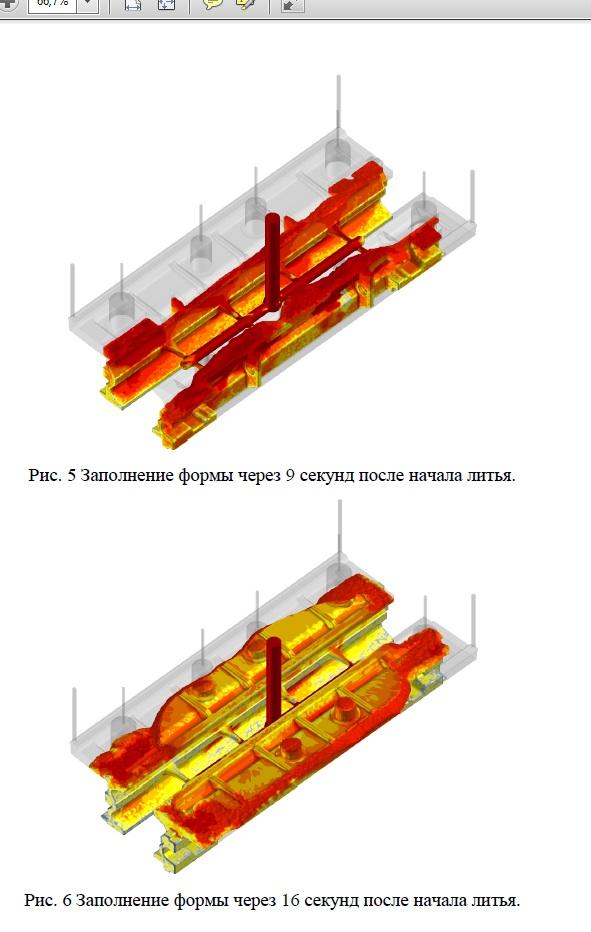
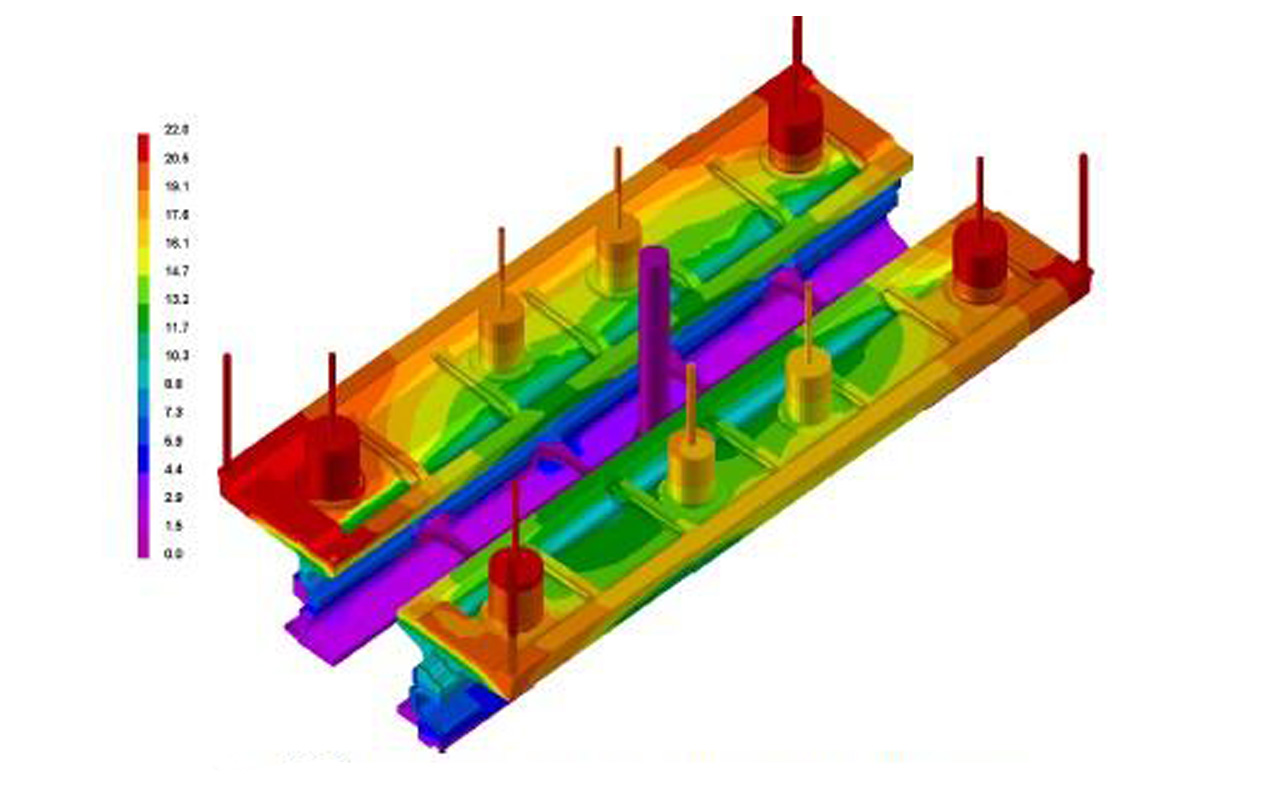
- смоделированы гидродинамика заполнения формы (с фиксацией переохлаждения металла на финальной стадии), тепловой расчёт кристаллизации, расчёт усадочных дефектов и напряжённо‑деформированного состояния;
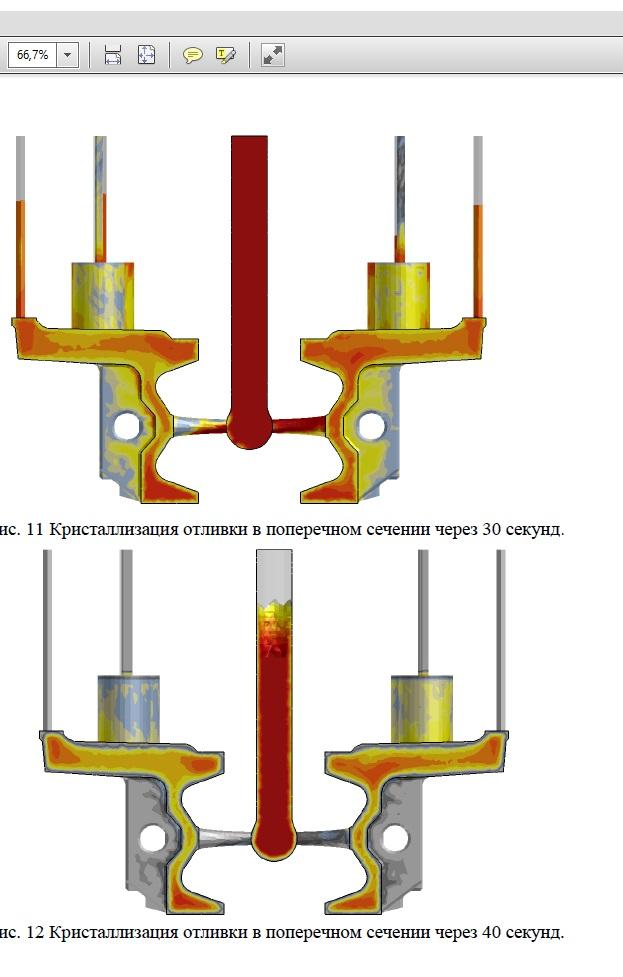
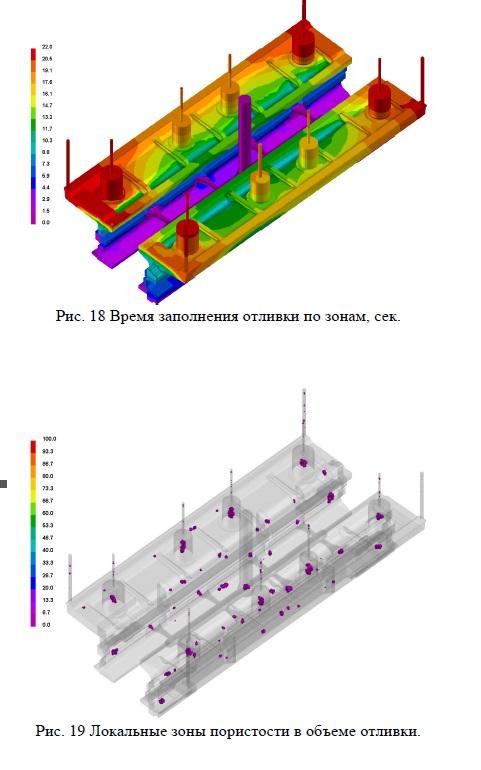
- проведён анализ фронта кристаллизации, времени заполнения по отдельным зонам и расположения тепловых узлов для выявления критических участков;
- экспериментально подобрано соотношение доли твёрдой фазы и жидкотекучести с учётом риска непролива крайних прибылей и питателей;
- предложены технологические решения по организации направленной кристаллизации, позволяющие снизить коробление, обусловленное термическими напряжениями и неравномерным охлаждением;
- проработано более пяти вариантов изменения технологии литья, направленных на устранение недоливов и снижение пористости;
- учтены особенности тонкостенной конструкции отливки, повышающие риск дефектов, и скорректированы параметры заливки и конфигурация литниково‑питающей системы.

РЕЗУЛЬТАТЫ
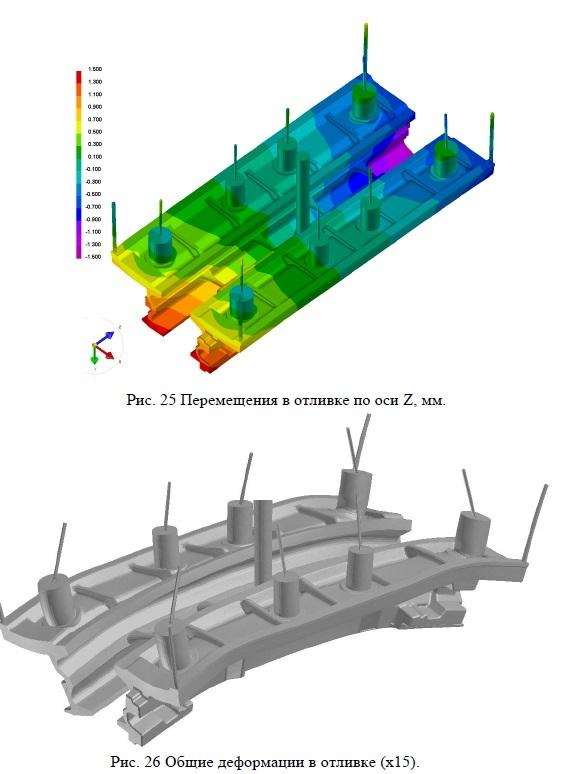
- суммарная линейная усадка отливки составила 1,52 %, коробление вызвано термическими напряжениями из‑за неравномерного охлаждения — для его снижения реализованы решения по направленной кристаллизации;
- локальные участки пористости величиной 20–30 % в замкнутых зонах жидкого металла снижены на 50 % за счёт корректировки технологии;
- полностью устранены недоливы, которые были обусловлены конфигурацией тонкостенных элементов и переохлаждением металла на финальной стадии заполнения;
- подтверждена эффективность моделирования в ESI ProCAST для прогнозирования и устранения дефектов литья в сложных тонкостенных отливках;
- предложенные технологические варианты позволили выбрать сбалансированное решение, обеспечивающее требуемое качество отливки в рамках импортозамещения;
- проект продемонстрировал возможность применения CAE‑технологий для повышения выхода годного и стабильности качества при производстве аналогов зарубежных комплектующих;
- результаты могут быть масштабированы на другие тонкостенные отливки со схожими проблемами кристаллизации и заполнения.