Оптимизация технологии литья изделия «Коробка клапанная»

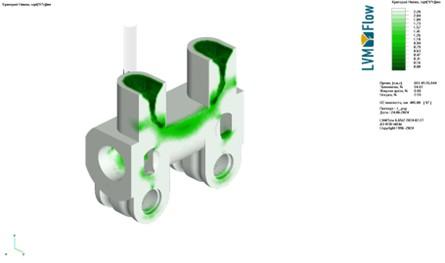
Отливка «Коробка клапанная» производится на предприятии методом литья в ХТС формы, материал отливки – углеродистая сталь 35Л. В первом варианте технологами было предложено использовать две экзотермические прибыли для питания нижних фланцев и всей отливки в целом, подвод металла в полость отливки осуществлялся по разъему формы. Однако в процессе производства пробных отливок, обрезки и механической обработки рабочей поверхности под прибылями вскрылась усадочная пористость на большой поверхности. Заварка и последующая зачистка подобных дефектов требовала больших затрат. В связи с этим, инженеры обратились в Нова-Инжиниринг для проработки технологии литья при помощи компьютерного моделирования в программном обеспечении LVMFlow.

ЗАДАЧА
- устранить усадочную пористость в отливке «Коробка клапанная» (материал — углеродистая сталь 35Л), которая выявлялась при механической обработке и требовала трудоёмкой заварки и зачистки;
- выявить причины образования дефектов в текущем технологическом варианте литья в ХТС‑формы;
- оптимизировать литниково‑питающую систему для обеспечения получения годных отливок.

РЕШЕНИЕ
- выполнено компьютерное моделирование исходного варианта технологии в ПО LVMFlow;
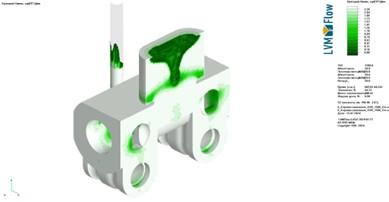
- с помощью поля «Критерий Нияма» выявлена зона риска — вытянутая область жидкого металла между двумя прибылями, где формируется тепловой узел, не пропитываемый прибылями в конце затвердевания;
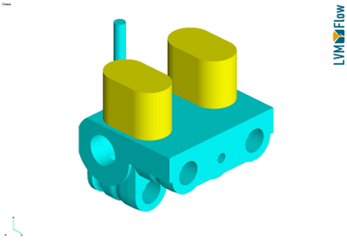
- предложена корректировка литниково‑питающей системы: замена двух экзотермических прибылей на одну увеличенную, развёрнутую на 90° для прямого питания теплового узла;
- добавлено отсекательное кольцо для упрощения удаления прибыли.

РЕЗУЛЬТАТЫ
- усадочные дефекты в отливке устранены;
- повышена эффективность питания теплового узла за счёт целенаправленной работы прибыли;
- незначительно увеличен выход годного литья.