


Моделирование штамповки детали «Рычаг» для «УралТрансМаш» в QForm

Проект выполнен для завода «УралТрансмаш» в программном комплексе QForm 3D (разработчик — компания «КванторФорм», г. Москва) и посвящён моделированию штамповки детали «Рычаг», которая после производства и обработки применяется как элемент ходовой части вагонов — в том числе для поездов и трамваев.
Основная цель состояла в оценке технологичности детали, анализе возможных конструкторских ошибок в штамповой оснастке и прогнозировании дефектов при серийном производстве (не менее 10 000 штук). Особое внимание уделялось вероятности образования зажимов на теле поковки — даже незначительный процент брака в такой серии мог привести к существенным потерям.
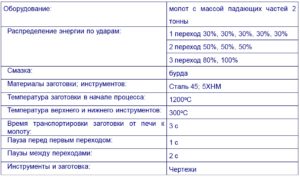
На этапе моделирования начального варианта штамповки на молоте выявили, что на третьем переходе профиль штампа заполняется полностью, но сохраняется риск образования зажимов в теле детали — в первую очередь из‑за человеческого фактора при размещении заготовки. Наибольший износ штампов приходился на облойные канавки. Для минимизации рисков и смещения потенциальных дефектов в облой инженеры «Нова‑Инжиниринг» предложили изменить форму заготовки. В результате технология была оптимизирована, а в последующие два года специалисты выполнили ещё три расчёта для заготовок из листа.

ЗАДАЧА
- оценить технологичность детали «Рычаг» и пригодность выбранной технологии штамповки на молоте для серийного производства;
- спрогнозировать возможные дефекты (в первую очередь — зажимы) и определить их локализацию и причины появления;
- проанализировать неравномерность износа штамповой оснастки и выявить наиболее нагруженные зоны;
- определить напряжения в штампе и оценить риски преждевременного выхода оснастки из строя;
- выявить влияние человеческого фактора (размещение заготовки) на качество поковки;
- предложить корректировки технологии и геометрии заготовки для смещения дефектов в облой и снижения процентного брака;
- обеспечить стабильность качества при серийном выпуске не менее 10 000 деталей;
- минимизировать экономические потери за счёт устранения рисков на этапе цифрового моделирования, а не в производстве.

РЕШЕНИЕ
-
- в ПО QForm 3D создана расчётная модель процесса штамповки детали «Рычаг» на молоте с учётом реальных параметров техпроцесса;
- проведён анализ заполнения профиля штампа по переходам: установлено, что полное заполнение происходит на третьем переходе;
- выполнен контроль образования дефектов: выявлены зоны формирования зажимов, в том числе в облое и с вероятностью выхода на тело детали;
- оценена неравномерность износа штампов: наибольшие значения зафиксированы в районе облойных канавок;
- проанализировано влияние позиционирования заготовки на третьем переходе: подтверждено, что неправильное размещение приводит к дефектам в теле поковки;
- на основании результатов моделирования предложена корректировка формы заготовки для гарантированного смещения зажимов в облой;
- даны рекомендации по дополнительному контролю соблюдения техпроцесса рабочим составом для минимизации влияния человеческого фактора;
- в рамках последующих работ (в течение двух лет) выполнены ещё три расчёта для заготовок из листа, что позволило расширить технологические варианты производства.

РЕЗУЛЬТАТЫ
- подтверждена технологичность базовой технологии штамповки: профиль штампа заполняется полностью на третьем переходе, дефекты в облое не критичны;
- выявлен ключевой риск — образование зажимов в теле поковки из‑за неправильного размещения заготовки, что при серийности от 10 000 штук могло привести к значительным потерям;
- оптимизирована форма заготовки: за счёт изменения геометрии потенциальные дефекты гарантированно смещаются в облой, не затрагивая рабочие поверхности детали;
- определены зоны максимального износа оснастки (облойные канавки), что позволяет планировать обслуживание и замену инструмента;
- снижена зависимость качества от человеческого фактора: даже при отклонениях в позиционировании заготовки риск критических дефектов минимизирован;
- технология признана пригодной для серийного производства с учётом предложенных корректировок;
- в течение двух лет выполнены дополнительные расчёты для заготовок из листа — это расширило технологические возможности завода и дало варианты для оптимизации себестоимости;
- подтверждена эффективность комплексного подхода: сочетание моделирования штамповки, анализа дефектов и износа, а также учёта производственных факторов позволяет заранее устранить риски и повысить стабильность качества.


